Pourquoi la discipline d'étalonnage détermine l'intégrité des données
Chaque processus à température contrôlée, de la logistique de la chaîne du froid à la fabrication stérile, dépend d'une hypothèse discrète : que le nombre affiché sur un capteur reflète la réalité. Cette hypothèse n'est valable que si étalonnage des instruments de mesure est traité comme une discipline planifiée plutôt que comme une solution réactive. Une sonde dérivée ne s'annonce pas. Il rapporte simplement une valeur qui semble plausible tout en s'écartant discrètement de l'état réel à l'intérieur d'une chambre, d'un pipeline ou d'une unité de stockage.
Cet article passe en revue les mécanismes pratiques de création d'un programme d'étalonnage et de validation défendable, y compris le cadre QI/QO/PQ, la validation de la cartographie de température, les exigences de traçabilité et la cadence de réétalonnage qui empêche les audits de conformité de devenir des événements stressants.
Les fondements de l’étalonnage des instruments
L'étalonnage est la comparaison documentée des lectures d'un instrument par rapport à un étalon de référence de précision connue, suivie d'un ajustement ou d'une documentation de l'écart trouvé. Elle se distingue de la vérification, qui se contente de confirmer qu'un instrument reste dans les limites de tolérance sans nécessairement le corriger. Les deux activités s’inscrivent dans un système qualité plus large, mais elles répondent à des questions différentes.
- L'étalonnage établit la relation entre la valeur affichée et la valeur réelle à des points de référence spécifiques
- La vérification confirme que la relation est toujours valable à une date ultérieure
- La validation confirme que l'ensemble du système de mesure fonctionne correctement dans son environnement d'exploitation réel.
Les installations qui fonctionnent selon des cadres de qualité tels que ISO 17025, GxP ou FDA 21 CFR Part 11 exigent généralement les trois activités, appliquées en séquence, avec des enregistrements conservés pendant une période définie. Le point de départ de la plupart des programmes est un inventaire : chaque capteur de température, transmetteur et dispositif d'enregistrement utilisé, ainsi que sa classification de criticité.
Comprendre le cadre QI/QO/PQ
Le IQ/OQ/PQ Le modèle divise la qualification des équipements en trois étapes séquentielles. Sauter une étape, ou la considérer comme une formalité, est l’une des raisons les plus courantes pour lesquelles les résultats d’un audit apparaissent des années après l’installation.
| Scène | Concentrez-vous | Preuve typique |
|---|---|---|
| Qualification d'installation (QI) | Réception, placement et câblage corrects de l'équipement par rapport aux spécifications | Numéros de série, schémas de câblage, conditions environnementales lors de l'installation |
| Qualification Opérationnelle (QO) | L’équipement fonctionne correctement sur sa plage de fonctionnement prévue | Tests d'alarme, contrôles de portée, enregistrements de configuration logicielle |
| Qualification de performance (QP) | Le système fonctionne de manière fiable sous une charge et une durée réelles | Résultats de l'étude de cartographie de la température, journaux de surveillance sur plusieurs jours |
PQ est l'endroit où validation de la cartographie des températures des vies. C'est l'étape qui prouve qu'une chambre, une pièce ou un conteneur de transport ne comporte pas de zones chaudes ou froides cachées qu'un seul capteur fixe manquerait.
Un flux de travail de qualification typique
Le diagram below illustrates how the three qualification stages connect to ongoing calibration activity, forming a closed loop rather than a one-time event.
Le Role of the Monitoring Hardware Itself
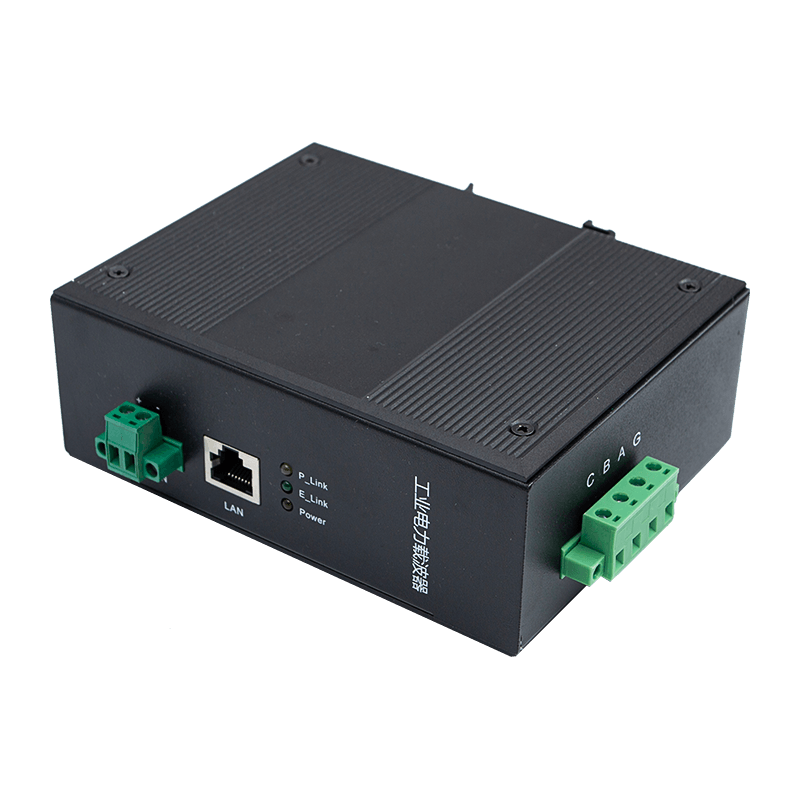
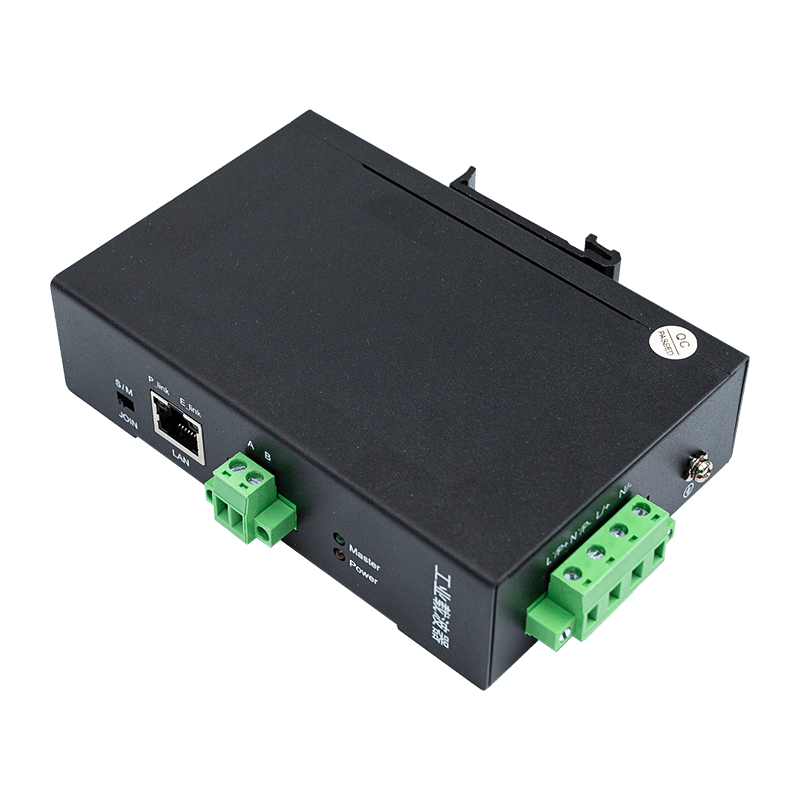
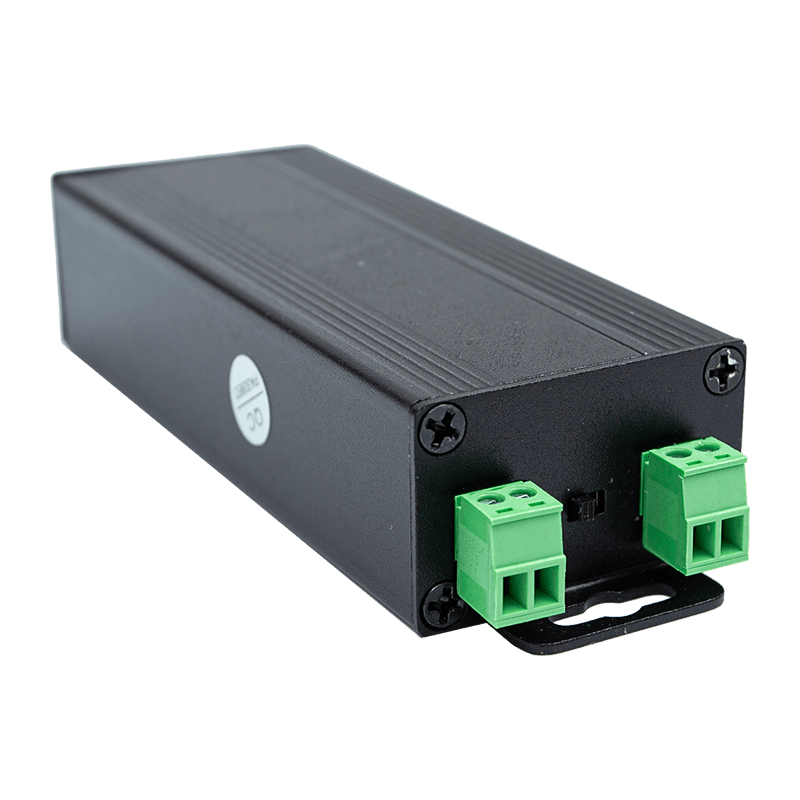
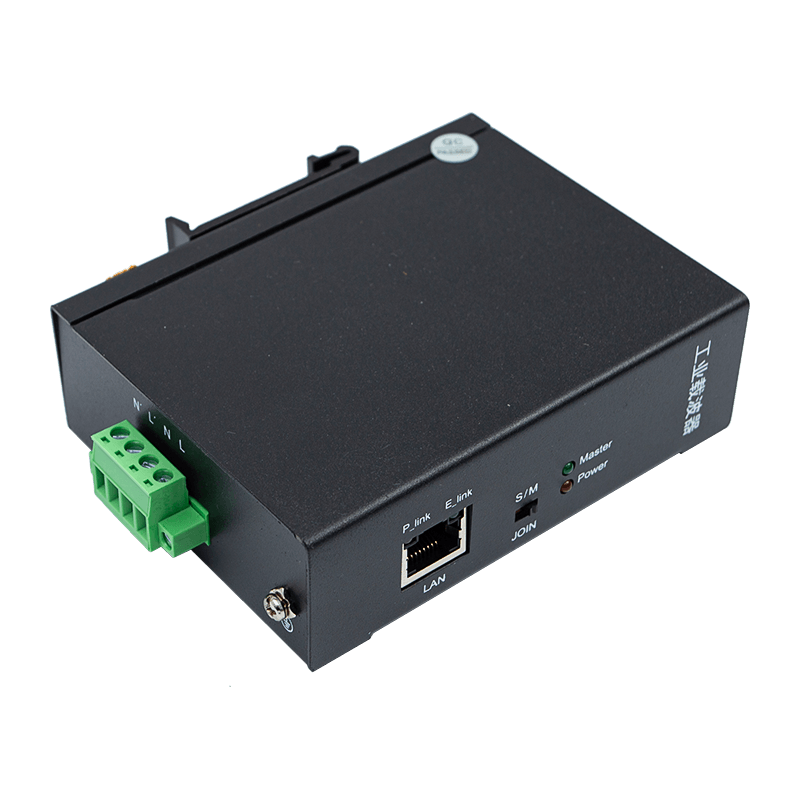
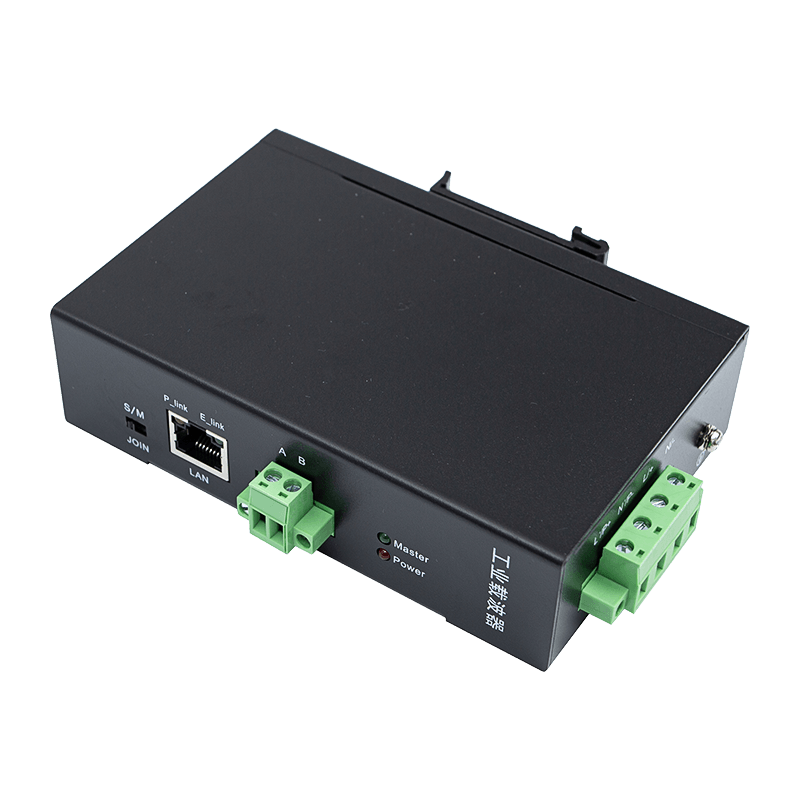
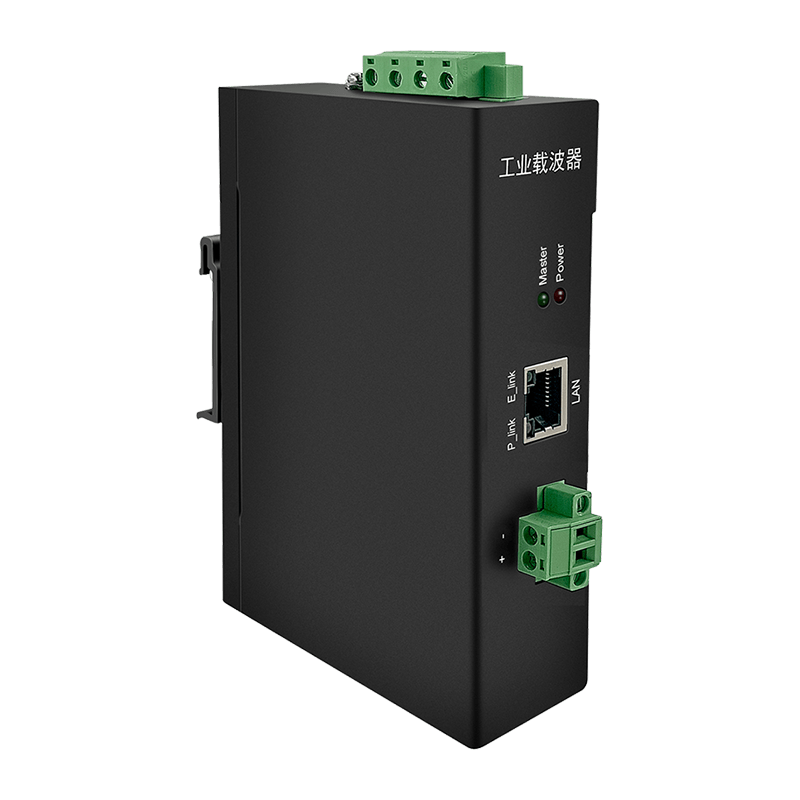
Les protocoles de qualification et d’étalonnage sont aussi efficaces que le matériel capturant les données. Dans les environnements distribués tels que les entrepôts, les couloirs ou les lignes de production multizones, un hôte monté sur rail qui regroupe les relevés de plusieurs points de sonde simplifie à la fois l'étude cartographique et la piste d'audit en cours. Un unité principale de mesure de la température du rail de guidage est généralement installé sur un rail DIN à l'intérieur d'une armoire de commande, où il collecte les données des capteurs filaires ou sans fil et les transmet à un système d'enregistrement central.
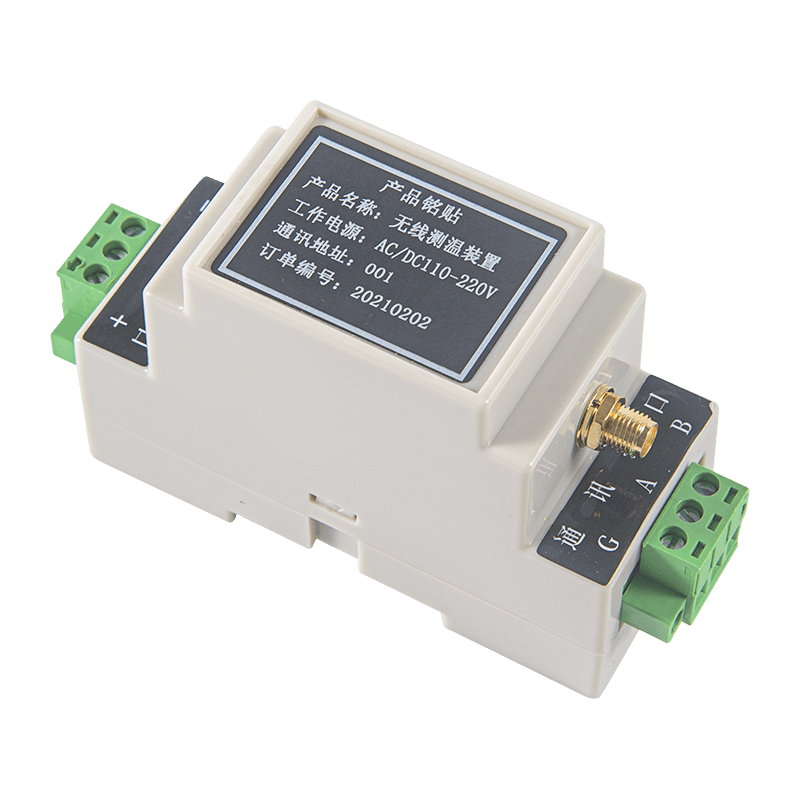
Ce type d'unité étant situé au centre d'un réseau de surveillance, son propre dossier de qualification compte autant que celui des sondes individuelles qui l'alimentent. Installations qui s'appuient sur un hôte monté sur rail pour validation de la cartographie des températures doit confirmer que l'hôte et ses capteurs connectés portent des certificats d'étalonnage indépendants, car un défaut au point d'agrégation peut masquer ou fausser les lectures d'une sonde par ailleurs précise.
Réalisation d'une étude de cartographie de la température
Les études cartographiques placent plusieurs enregistreurs de données calibrés dans un espace pour identifier des variations qu'un seul point de contrôle ne révélerait jamais. Une chambre froide, par exemple, peut présenter un écart de deux à trois degrés entre un coin près d'une porte et le centre de la pièce, uniquement en raison des modèles de circulation de l'air.
- Définir la portée de la cartographie : chambre vide, chambre chargée ou les deux, en fonction des exigences réglementaires
- Positionnez les capteurs aux points représentant les emplacements les plus défavorables, généralement les coins, les joints de porte et les zones les plus éloignées des unités de traitement d'air.
- Réalisez l'étude sur un cycle d'exploitation complet, souvent de 24 à 72 heures, en capturant les événements d'ouverture de porte, le cas échéant.
- Identifiez les points stables les plus chauds et les plus froids pour déterminer où placer les capteurs de surveillance permanents
- Documenter les résultats dans un rapport formel faisant référence à l'état d'étalonnage de chaque enregistreur utilisé
Le output of this exercise directly informs where a permanent sensor network, and its central aggregation unit, should be positioned for ongoing monitoring rather than one-time assessment.
Certificats de traçabilité et d'étalonnage
Un certificat d'étalonnage n'a de sens que si l'étalon de référence utilisé pour le générer est lui-même traçable via une chaîne ininterrompue jusqu'à un étalon national ou international. Aux États-Unis, cela signifie généralement que l'instrument de référence est Traçable NIST , ce qui signifie que son propre historique d'étalonnage remonte à l'Institut national des normes et de la technologie via une séquence documentée de comparaisons.
| Élément de certificat | Pourquoi c'est important |
|---|---|
| Identification de l'étalon de référence | Confirme que la comparaison a été effectuée avec un appareil connu et traçable |
| Lectures telles que trouvées et telles que laissées | Indique si l'instrument a dérivé avant le réglage |
| Déclaration d'incertitude de mesure | Quantifie la plage de confiance autour de chaque valeur enregistrée |
| Conditions environnementales pendant le test | Élimine les facteurs ambiants comme cause de résultats inattendus |
| Identification des techniciens et des équipements | Prend en charge les exigences de piste d'audit dans la plupart des systèmes qualité |
Lire correctement l'incertitude de mesure
L’incertitude des mesures est souvent interprétée à tort comme une marge d’erreur causée par un instrument défectueux. En pratique, il s'agit d'une déclaration statistique décrivant la plage dans laquelle la valeur réelle devrait se situer, compte tenu des effets combinés de l'étalon de référence, de l'environnement et de la propre résolution de l'instrument. Un certificat d'étalonnage indiquant une incertitude de plus ou moins 0,2 degrés n'admet pas de faiblesse ; il fournit les informations nécessaires pour décider si l'instrument est adapté à une application spécifique.
Un processus avec une bande de tolérance de cinq degrés peut facilement utiliser un instrument évalué à une incertitude de 0,2 degré. Un processus avec une bande d'un degré ne le peut pas, et la sélection d'un équipement sans vérifier ce chiffre est une source courante d'échecs d'audit longtemps après l'installation.
Définition d'un programme de réétalonnage périodique
La fréquence de réétalonnage doit être basée sur la criticité, les données de dérive historiques et les conseils du fabricant plutôt que sur un intervalle par défaut unique appliqué à l'ensemble d'une installation.
| Type de demande | Intervalle typique | Remarques |
|---|---|---|
| Maîtrise des procédés critiques (stérilisation, chaîne du froid) | 6 à 12 mois | Intervalle plus court si la dérive historique dépasse la tolérance |
| Surveillance générale des installations | 12 à 24 mois | Ajuster en fonction du stress environnemental et de l'utilisation |
| Instruments de référence ou maîtres | 12 mois, laboratoire externe | Ne doit jamais être calibré avec un appareil de qualité inférieure |
Les instruments qui reviennent systématiquement dans une bande étroite de leur lecture précédente sont candidats à une prolongation de l'intervalle, à condition que cette décision soit documentée et revue périodiquement plutôt que supposée indéfiniment.
Pièges courants dans les programmes d’étalonnage
- Traiter l'étalonnage comme une tâche d'installation unique plutôt que comme un cycle récurrent
- Utiliser un étalon de référence dont la traçabilité est inconnue ou expirée
- Ne pas enregistrer les valeurs trouvées avant l'ajustement, perdant ainsi les preuves des tendances de dérive
- Placer des capteurs permanents en fonction de la commodité plutôt que de la cartographie des résultats des études
- Surplomber le matériel d'agrégation lui-même lors de la planification étalonnage de l'équipement , en se concentrant uniquement sur les sondes individuelles
Foire aux questions
Q1 : Quelle est la différence entre l’étalonnage et la validation ?
L'étalonnage compare la sortie d'un instrument individuel à une référence connue et documente ou corrige tout écart. La validation confirme qu'un système entier, y compris les instruments, les procédures et l'environnement, fonctionne systématiquement comme prévu pour son cas d'utilisation réel.
Q2 : À quelle fréquence les études de cartographie des températures doivent-elles être répétées ?
La plupart des cadres de qualité recommandent de répéter une étude cartographique après toute modification significative de l'agencement, de la configuration CVC ou du modèle de charge, et comme base de réévaluation tous les un à trois ans, même sans changement.
Q3 : Que garantit réellement la traçabilité NIST ?
Il garantit que l'étalon de référence utilisé lors de l'étalonnage possède une chaîne ininterrompue et documentée de comparaisons avec un étalon de mesure national, ce qui donne l'assurance que la précision déclarée n'est pas auto-déclarée.
Q4 : Une installation peut-elle prolonger les intervalles d’étalonnage pour réduire les coûts ?
L'extension de l'intervalle est acceptable dans de nombreux systèmes qualité lorsqu'elle est étayée par des données de stabilité historiques, mais il doit s'agir d'une décision documentée et révisée plutôt que d'un saut informel d'un contrôle programmé.
Q5 : L'unité centrale de surveillance a-t-elle besoin de son propre enregistrement d'étalonnage ?
Oui. Tout appareil qui regroupe ou affiche les lectures de plusieurs capteurs peut introduire sa propre erreur ou son propre décalage. Son historique d'étalonnage et de vérification doit donc être suivi séparément des sondes individuelles auxquelles il se connecte.